

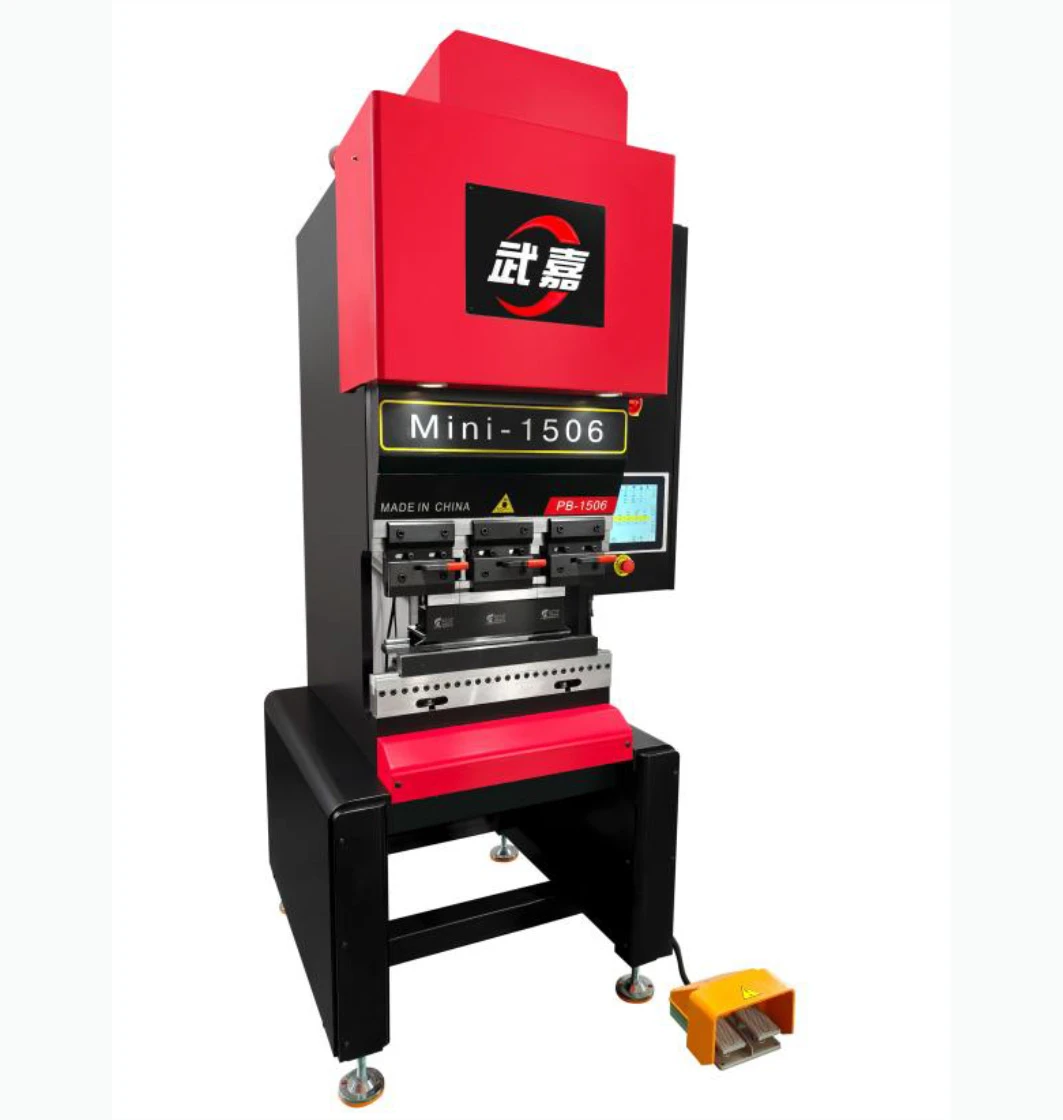
Stiskalnica je v osnovi zgrajena na navpični strukturi okvirja. Njegovo jedro je sestavljeno iz sedmih glavnih sklopov: ogrodje stroja, sistem za prenos moči, mehanizem za aktiviranje batov, sistem za pozicioniranje zadnjega merilnika, sistem orodij, CNC krmilni sistem ter varnostne in pomožne komponente. Ti deli delujejo skupaj za natančno oblikovanje in krivljenje pločevine.
I. Okvir stroja: Nosilni-"skelet"
Okvir je temelj celotnega stroja. Na njem so nameščene vse osnovne komponente, ki neposredno določajo togost stroja, odpornost proti deformacijam in dolgoročno-natančno stabilnost.
V glavnem obsega levi in desni steber, spodnjo delovno mizo (spodnjo ploščad za montažo matrice), zgornji povezovalni nosilec, osnovni okvir in strukture notranjih ojačitvenih reber.
Standardni modeli imajo na splošno v celoti-jekleno, integralno varjeno strukturo. Po varjenju je okvir izpostavljen-žarjenju za razbremenitev napetosti ali obdelavi z vibracijskim staranjem, da se odpravijo notranje napetosti, kar mu daje močno odpornost na torzijo in nagibanje. Majhne precizne stiskalnice običajno uporabljajo C-okvir z enim-stebrom, ki ponuja bolj odprt delovni prostor, medtem ko stroji z veliko-tonažo večinoma uporabljajo dvo-stebrni portalni okvir za večjo-nosilno togost.
Za zagotovitev doslednega upogibnega kota po celotni dolžini obdelovanca so stroji na splošno opremljeni z mehanizmom kronske kompenzacije, ki aktivno kompenzira elastično deformacijo okvirja med upogibanjem. Običajni obliki vključujeta proporcionalno kompenzacijo hidravličnega cilindra in mehansko kompenzacijo spodnje-mrtve-centre.
II. Sistem prenosa moči: "Srce moči" upogibanja
Ta sistem dovaja moč in upogibno silo batu, kar določa upogibno zmogljivost stroja, odzivno hitrost in karakteristike delovanja. Glede na način pogona je razdeljen na dve vrsti:
• Hidravlični prenos (konvencionalna hidravlična tlačna zavora): V glavnem obsega pogonski motor, hidravlično črpalko, blok krmilnega ventila, hidravlične cilindre, oljne cevi in rezervoar za olje. Tlak olja poganja raztegovanje in umikanje batnic cilindra, s čimer potiska baten navzdol, da povzroči upogibno silo. To se pogosto uporablja v veliko{2}}strojih.
• Povsem-električni servo prenos (popolnoma-električna tlačna zavora): v glavnem obsega servo motor, krmilno jermenico/reduktor, kroglični vijak in vijačno matico. Servo motor poganja vrtenje vijaka in premika ram gor in dol. To zagotavlja natančnejši nadzor položaja, hitrejši odziv in odpravlja kontaminacijo hidravličnega olja.
III. Aktivacijski mehanizem ram: "štamparska roka", ki opravi delo
Znan tudi kot drsni nosilec, je to osrednja komponenta za aktiviranje, ki poganja zgornje orodje pri njegovem izmeničnem gibanju navzgor-in-dol, pri čemer uporablja upogibno silo neposredno na pločevino.
V glavnem obsega telo bata, linearni vodilni par, vpenjalno napravo za orodje (hitro vpenjanje) in elemente za omejitev giba.
Oven se premika navpično gor in dol vzdolž vodil stebra; natančnost vodenja neposredno vpliva na pravokotnost in kotno natančnost krivine. Hitro{1}}naprava za vpenjanje na sprednji strani omogoča vpenjanje zgornje matrice in njeno hitro menjavo brez zapletenih orodij, kar močno skrajša-čas menjave matrice pri {-proizvodnji visoke mešanice.
IV. Sistem zadnjega merila: »Natančno ravnilo« nadzora velikosti
Njegova funkcija je pozicioniranje dolžine vstavljanja pločevine, pri čemer natančno nadzoruje velikost upognjene prirobnice. Je ključna komponenta, ki določa natančnost dimenzij obdelovanca.
V glavnem obsega servo motor, kroglični vijak, linearno vodilo, merilni nosilec in nastavljive merilne prste.
Zadnji merilnik na standardni tri-osni tlačni zavori se lahko premika naprej in nazaj vzdolž osi X-ter gor in dol vzdolž osi R-. V kombinaciji s stransko nastavljivimi merilnimi prsti se prilagaja obdelovancem različnih dolžin in višin krivljenja. Vrhunski-več{6}}osni modeli prav tako podpirajo prilagoditve v več dimenzijah in obvladujejo več-stopenjsko neprekinjeno krivljenje zapletenih obdelovancev.
V. Sistem orodij: "Kalup za oblikovanje" obdelovanca
To je del, ki je v neposrednem stiku s ploščo in določa končni kot upogiba, obliko in kakovost površine. Razdeljen je na zgornjo in spodnjo matrico, ki delujeta skupaj kot par.
• Zgornja matrica (prebijač): nameščena na ram. Pogosti tipi vključujejo standardno ostro luknjanje, luknjanje z gosjim vratom, radiusno luknjanje in ravnanje. Različni koti konice luknjača ustrezajo različnim kotom upogiba.
• Spodnja matrica (matrica): nameščena na delovno mizo, običajno je matrica z utori v -obliki V. Različne širine utorov ustrezajo različnim debelinam pločevine, nekateri stroji pa podpirajo hitro preklapljanje med enojnimi-V in dvojnimi-V utori.
Orodje je zamenljiv pripomoček, ki ga je mogoče prilagodljivo izbrati glede na material obdelovanca, debelino in obliko. Upogibne matrice se obrabljajo počasi in imajo dolgo življenjsko dobo, vendar je treba paziti, da med uporabo preprečite zareze in odkruške.
VI. CNC krmilni sistem: "Ukazni center"
To je krmilno središče celotnega stroja, odgovorno za vnos parametrov, računalniški nadzor, izvajanje gibanja in kompenzacijo napak. Določa stopnjo avtomatizacije in delovni prag stroja.
V glavnem obsega upravljalni zaslon na dotik, CNC krmilnik, kodirnik/linearno lestvico (element povratne informacije o položaju), krmilne gumbe in komponente električne omarice.
Osnovni NC sistem lahko izvaja samo preproste digitalne ukaze in je primeren za enostavno krivljenje. Nasprotno pa sistem CNC podpira inteligentne funkcije, kot so programiranje kode, grafični uvoz, samodejni izračun vzmeti in shranjevanje procesnih programov. Z delom s povratnimi elementi, kot so linearne lestvice, lahko doseže popoln nadzor-zanke za večjo natančnost obdelave in doslednost od--serij.
VII. Varnostne in pomožne komponente
To so dodatne komponente, ki se uporabljajo za zagotavljanje varnosti operaterja in izboljšanje enostavne uporabe.
Komponente,-povezane z varnostjo, vključujejo predvsem svetlobne zavese, zaščitna varovala, zaklenjena zaščita vrat in gumbe za zaustavitev v sili. Komponente za upravljanje vključujejo predvsem nožno stikalo in dvo-kontrolno postajo, ki operaterjem preprečujejo nenameren dotik in poškodbe.
Pomožne komponente v glavnem vključujejo izravnalne noge, lovilne pladnje,-podporne naprave za spremljanje in delovne luči, ki jih je vse mogoče izbrati in konfigurirati glede na scenarij strojne obdelave za optimizacijo proizvodne izkušnje.